Como dimensionar uma unidade de cremalheira e pinhão: força, módulo e dentes do pinhão

Cremalheiras helicoidais em aço, módulos M1 a M4
Palavra-chave alvo:cálculo de força de cremalheira e pinhão
Secundário:seleção de módulo de cremalheira, dimensionamento de cremalheira e pinhão, pinhão de cremalheira de força tangencial
Meta descrição:Trabalhe no dimensionamento de cremalheira e pinhão com fórmulas reais e classificações de força publicadas por módulo. Inclui fatores de segurança, orientação de contagem de dentes de pinhão e um exemplo prático.
O erro de dimensionamento mais comum que vemos não é um erro matemático. É ignorar os termos de atrito e aceleração e dimensionar o rack apenas com base no peso morto.
Um pórtico de 2.000 kg não precisa de um rack classificado para 2.000 kg. Horizontalmente, ele quase não precisa segurar esse peso - as guias lineares fazem isso. O que a cremalheira tem a oferecer é o atrito mais a força para acelerar a massa, e em um eixo rápido o termo de aceleração domina todo o resto.
Aqui está o cálculo completo com os números que importam.
A equação da força
A força de alimentação em um eixo horizontal de cremalheira e pinhão é a soma de três coisas:
F_N = M · g · µ + M · a + F
Onde M é a massa movida em kg, g é 9,81 m/s², µ é o coeficiente de atrito, a é a aceleração em m/s² e F cobre qualquer força de processo externa - carga de corte, uma operação de empurrar, tudo o que a máquina realmente faz para viver.
A mesma relação é frequentemente escrita F₁=m × g × µ + m × .
O coeficiente de atrito é onde as estimativas dão errado. As orientações-de uso geral geralmente citam 0,1 ou 0,15, mas um eixo de máquina-ferramenta operando em guias lineares de esferas recirculantes está mais próximo de0.01- uma ordem de grandeza menor, porque esses guias são extremamente eficientes. Usar 0,15 em um eixo guia-linear superdimensionará todo o trem de força.
Em seguida, converta a força em torque do pinhão:
T_N = (F_N · d) / 2000(torque em Nm, força em N, diâmetro primitivo d em mm)
E o diâmetro primitivo do pinhão é simplesmented = m · z- módulo vezes o número de dentes.
Reorganizada de outra maneira, a força tangencial de um torque disponível éPé=2T / (m · z).
Velocidade do pinhão para uma velocidade linear alvo:
N = (V · 19100) / d(rpm, com V em m/s e d em mm)
Ou trabalhando em m/min, velocidade linear=π × módulo × dentes × rpm ÷ 1000. Trabalhado através de: módulo 3, pinhão de 20 dentes, 300 rpm → π × 3 × 20 × 300 ÷ 1000=56.5 m/min.
Fatores de segurança - e armadilha do eixo vertical
O torque de projeto é o torque calculado multiplicado por um fator de segurança. Prática padrão:

Figura 1. O fator de segurança e o fator de carga operacional se acumulam multiplicativamente na força de alimentação calculada.
|
Doença |
Fator de segurança S_B |
|
Unidades horizontais |
Maior ou igual a 2 |
|
Unidades verticais |
Maior ou igual a 3 |
O valor vertical mais elevado não é conservadorismo por si só. Em um eixo vertical, a cremalheira carrega continuamente todo o peso estático, a gravidade auxilia em uma direção e se opõe na outra, e uma falha de acionamento significa que a carga desce sob seu próprio peso. As consequências do subdimensionamento estão numa categoria diferente.
Um fator de carga operacional se sobrepõe a isso:
|
Condição operacional |
K_A |
|
Uniforme |
1.0 |
|
Choque médio |
1.25 |
|
Choque forte |
1.75 |
Fatores de serviço na faixa de 1,25 a 2,0 são comumente aplicados dependendo das características da carga de choque.
Estas pilhas. Um eixo vertical com forte carga de choque carrega um fator combinado de 3 × 1,75 ≈ 5,25 contra a força calculada. Isso não é preenchimento - a carga de choque cíclica nos dentes da engrenagem é um problema de fadiga, e a fadiga não se importa com sua carga média.
Capacidade de força publicada por módulo
Depois de ter a força projetada, compare-a com a capacidade nominal. Força tangencial permitida representativa por módulo e tipo de rack:
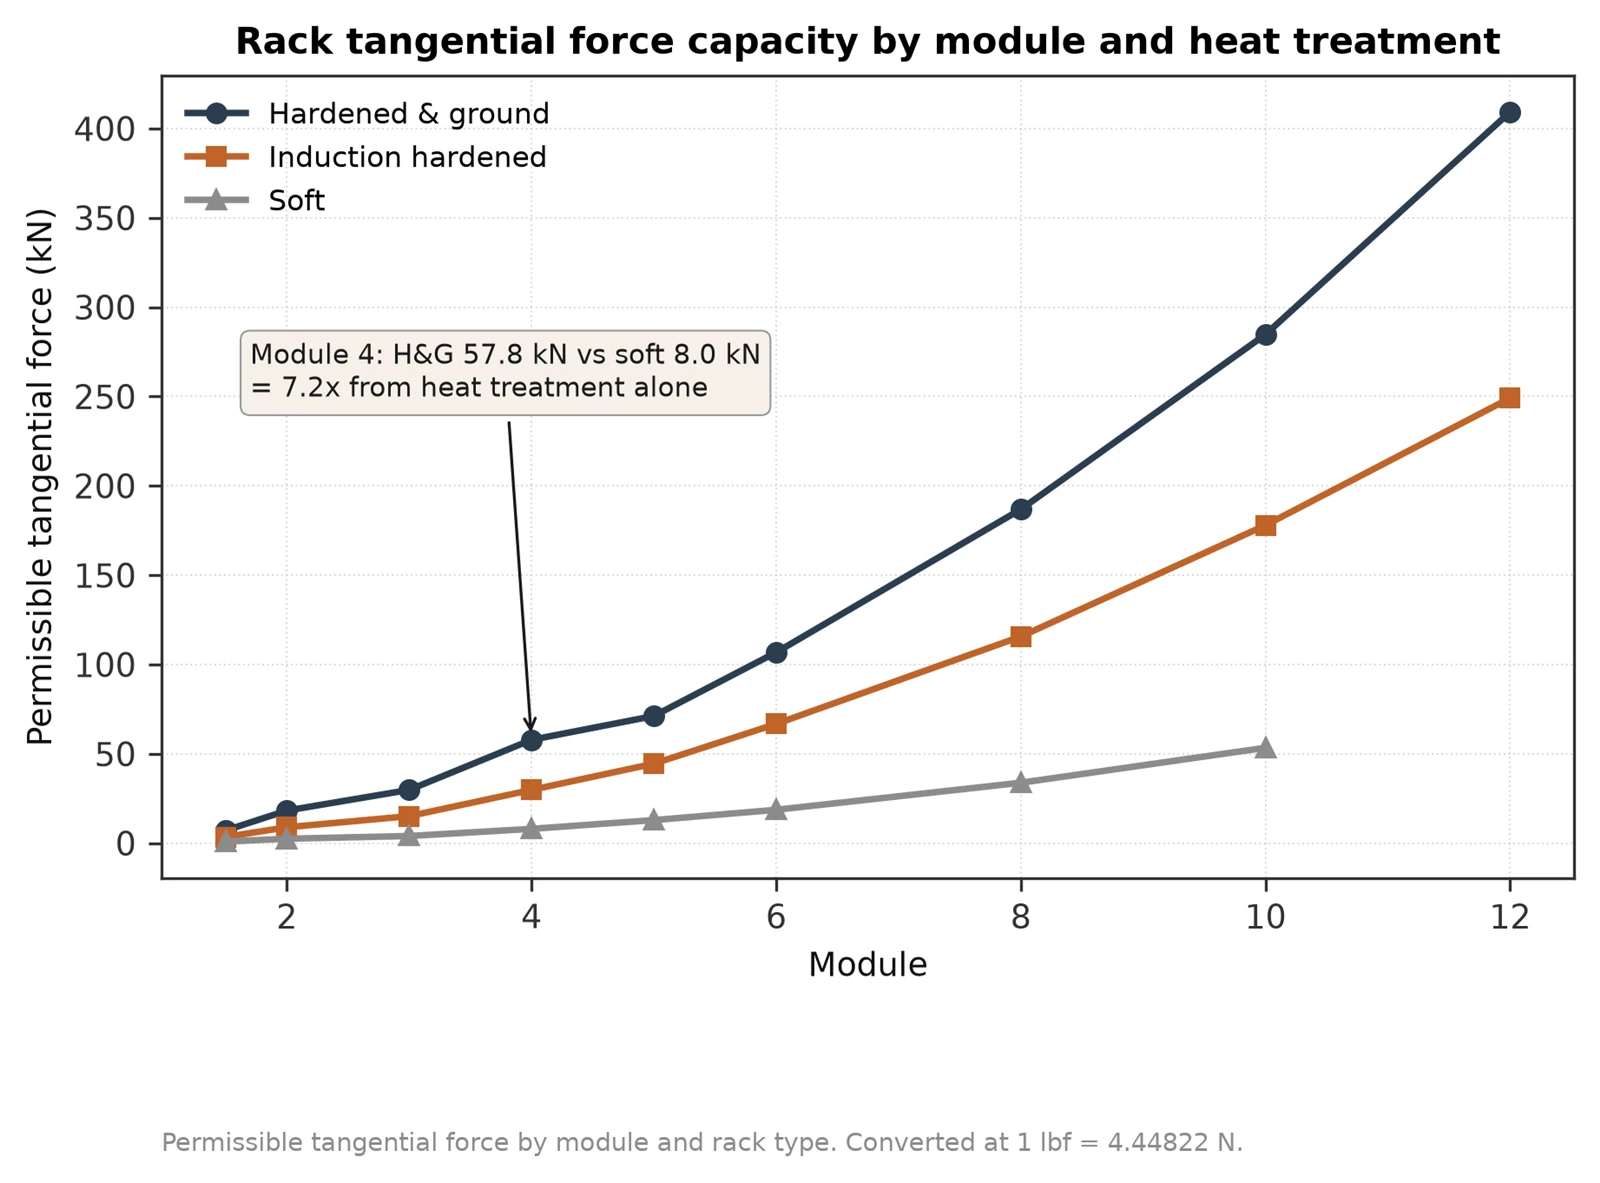
Figura 2. Força tangencial admissível por módulo e tratamento térmico. O tratamento térmico supera o tamanho do módulo.
|
Módulo |
Endurecido e retificado |
Endurecido por indução |
Temperado e temperado |
Macio |
|
1.5 |
1.600 libras (7,1 kN) |
780 libras (3,5 kN) |
- |
200 libras (0,9 kN) |
|
2.0 |
4.100 libras (18,2 kN) |
2.000 libras (8,9 kN) |
1.100 libras (4,9 kN) |
560 libras (2,5 kN) |
|
3.0 |
6.700 libras (29,8 kN) |
3.400 libras (15,1 kN) |
1.900 libras (8,5 kN) |
900 libras (4,0 kN) |
|
4.0 |
13.000 libras (57,8 kN) |
6.700 libras (29,8 kN) |
3.600 libras (16,0 kN) |
1.800 libras (8,0 kN) |
|
5.0 |
16.000 libras (71,2 kN) |
10.000 libras (44,5 kN) |
- |
2.900 libras (12,9 kN) |
|
6.0 |
24.000 libras (106,8 kN) |
15.000 libras (66,7 kN) |
- |
4.200 libras (18,7 kN) |
|
8.0 |
42.000 libras (186,8 kN) |
26.000 libras (115,7 kN) |
- |
7.600 libras (33,8 kN) |
|
10.0 |
64.000 libras (284,7 kN) |
40.000 libras (177,9 kN) |
- |
12.000 libras (53,4 kN) |
|
12.0 |
92.000 libras (409,2 kN) |
56.000 libras (249,1 kN) |
- |
- |
(valores kN são conversões de unidades dos valores publicados em libras a 1 lbf=4.44822 N.)
Duas coisas merecem atenção.
Primeiro, a página de origem não indica a largura da face por trás dessas classificações, e a largura da face é uma variável de primeira-ordem na resistência do dente. Trate a tabela como um guia comparativo entre processos e módulos e, em seguida, confirme a força nominal para a seção-específica que você está comprando.
Em segundo lugar, observe cada linha. Um rack de módulo 4 reforçado-e{2}}aterrado carrega 13.000 lb; um rack de módulo flexível 4 carrega 1.800 lb. Mesma geometria, mesma contagem de dentes por metro, sete vezes a capacidade. O tratamento térmico e o acabamento alteram a classificação de carga mais do que aumentar dois tamanhos de módulo.
O que explica o ponto que vale a pena fixar acima da mesa:
"Um módulo de rack 2 na qualidade 5 pode transmitir uma força tangencial maior do que o módulo 3 na qualidade 8!"
Contagem de dentes do pinhão
Um pinhão de cerca de 20 dentes está próximo do ótimo matemático para força tangencial contra folga do sistema. Um pinhão maior introduz mais folga; um pinhão menor transmite menos torque e se desgasta mais rapidamente.
A compensação-é assim. Menos dentes significa diâmetro de passo menor, o que significa mais torque por unidade de força - bom para capacidade de força e bom para resolução, já que cada rotação do motor percorre menos distância. Mas menos dentes também significam menos malhas ao mesmo tempo, maior tensão de contato por dente e risco de corte inferior a cerca de 17 dentes em um ângulo de pressão de 20 graus.
Mais dentes proporcionam um funcionamento mais suave e menor tensão nos dentes, mas a resolução linear por revolução do motor cai e qualquer erro angular no trem de força é amplificado em um erro linear maior.
Vinte dentes é o compromisso que fica no meio. Desvie-se deliberadamente: menos se você tiver torque-limitado, mais se precisar de velocidade e tiver torque de sobra.
Geometria dentária que você pode precisar
Geometria dentária evolvente padrão, a partir das equações de referência:
|
Quantidade |
Fórmula |
|
Tom |
p = π · m |
|
Profundidade do dente |
h = 2.25 m |
|
Adenda |
h_a = 1.00 m |
|
Dedendo |
h_f = 1.25 m |
|
Espessura do dente |
s = π m / 2 |
|
Diâmetro de referência |
d = z · m |
|
Diâmetro da ponta |
d_a = d + 2m |
|
Diâmetro da raiz |
d_f = d − 2.5m |
|
Liberação |
c = 0.25 m |
|
Módulo do DP |
m=25.4 / DP |
O ângulo de pressão é de 20 graus para essencialmente todos os novos designs. O perfil de 14,5 graus prevaleceu historicamente e ainda é produzido para substituições de máquinas antigas, razão pela qual ambos permanecem disponíveis. Se você estiver projetando um novo, use 20 graus. Se você estiver substituindo um perfil de dente em uma máquina existente, meça antes de fazer o pedido - os ângulos de pressão de mistura proporcionam contato pontual e destruição rápida.
Um exemplo trabalhado
Um eixo representativo de máquina-ferramenta, trabalhado de ponta a ponta:
Eixo da máquina-ferramenta, horizontal
m=2,500 kg, µ=0.01, v=60 m/min
Aceleração 2 m/s² em 0,5 s
K_A = 1, S_B = 1
Caixa de velocidades: 3.000 rpm nominal, 180 Nm nominal, relação 10
Motor: 3.000 rpm nominal, 20 Nm nominal
Força de atrito: 2.500 × 9,81 × 0.01=245 N
Força de aceleração: 2.500 × 2=5.000 N
Força de alimentação total: cerca de 5.245 N
O termo de aceleração é vinte vezes o termo de atrito. Em qualquer máquina que se move rapidamente, é daí que vem a força da cremalheira - e é exatamente o termo que as pessoas esquecem quando dimensionam a carga estática.
As condições de verificação a serem verificadas são: F_MAX Maior ou igual a F_S, T_G Maior ou igual a T_S, T_M Maior ou igual a T₂, N_G Maior ou igual a N₁, N_M Maior ou igual a N₂. Todos os cinco, não apenas a força.
Lista de verificação de dimensionamento
Massa movida, incluindo a peça no máximo
Velocidade e aceleração alvo - acertar a aceleração, ela domina
Coeficiente de atrito correspondente ao tipo de guia real (0,01 para guias lineares, não 0,15)
Qualquer força de processo
Força de alimentação → torque do pinhão no módulo escolhido e contagem de dentes
Aplicar S_B (2 horizontais, 3 verticais) e K_A (1,0 / 1,25 / 1,75)
Compare com a força nominal para o tipo de rack - e confirme a largura da face
Verifique a velocidade do pinhão em relação aos limites da caixa de engrenagens e do motor
Perguntas frequentes
Posso usar um módulo menor se escolher um rack de qualidade superior?
Muitas vezes sim. As tabelas de força publicadas mostram um rack reforçado-e-aterrado superando um rack flexível com dois tamanhos de módulo maiores. Verifique os valores nominais específicos para ambas as opções.
Como a largura da face afeta a capacidade?
Diretamente - a tensão de flexão da raiz do dente é inversamente proporcional à largura da face. As tabelas de força publicadas sempre assumem uma largura de face específica, portanto confirme-a antes de comparar valores entre fornecedores.
Qual coeficiente de atrito devo usar?
Combine o sistema de guia. As guias lineares de esfera recirculante estão em torno de 0,01, que é o que o exemplo da máquina-ferramenta acima usa. Corrediças planas ou planas endurecidas são muito mais altas de - 0.1 a 0,15 território.
O fator de segurança cobre cargas de choque?
Não por si só. O fator de segurança S_B e o fator operacional K_A são multiplicadores separados e ambos se aplicam. O choque forte em um eixo vertical acumula aproximadamente 5×.
Por que 19.100 na fórmula de velocidade?
É uma constante de conversão de unidade-que dobra 60 segundos por minuto e a relação π em um número para que você possa colocar V em m/s e d em mm e obter rpm.
A Tianjin OuNaiDa Transmissions Technology fabrica cremalheiras e pinhões combinados em módulos de 1 a 10, retos e helicoidais, macios a endurecidos-e-retificados. Envie sua massa, velocidade, aceleração e orientação e faremos o dimensionamento com você.